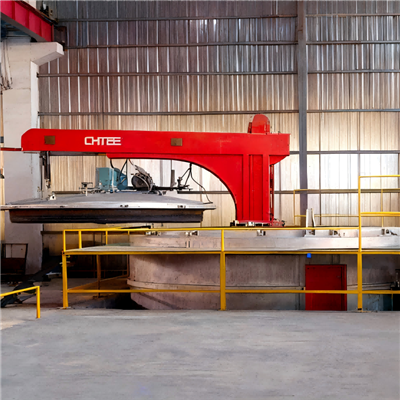
Parhaat metallihehkutusuunien ominaisuudet ja valintatekijät teollisessa tuotannossa
Metallinjalostusteollisuudessa hehkutus ei ole vain lämpökäsittelyvaihe, vaan myös prosessi, joka määrittää, voidaanko jatkotyöstö, muotoilu tai kokoonpano suorittaa tehokkaasti.
Tästä syystä valitse sopivahehkutusuunion tullut keskeinen päätös tuotannon suunnittelussa pelkän laitehankinnan sijaan.
Erilaiset uunikokoonpanot käyttäytyvät hyvin eri tavalla teollisissa kuormitusolosuhteissa, erityisesti lämpötilavasteen, kammion suunnittelun, ilmakehän stabiilisuuden ja tuotannon jatkuvuuden suhteen.
Miksi uunin suunnittelu on tärkeämpää kuin lämmitysteho
Todellisissa tuotantoympäristöissä lämmityskapasiteetti ei yksin määritä hehkutustehoa.
Kaksi uunia, joilla on sama nimellislämpötila, voivat tuottaa täysin erilaisia tuloksia rakenteellisten suunnitteluerojen vuoksi.
Keskeisiä vaikuttavia tekijöitä ovat:
- Lämmönsiirtopolku kammion sisällä
- Uunin seinien lämpövastenopeus
- Kuorman vuorovaikutus ilmavirran tai säteilyn kanssa
- Lämpötilan palautuminen lastauksen/purkauksen jälkeen
Tästä syystä teolliset ostajat arvioivat usein uunin rakenteen ennen lämmitystehoa.
Erän vakaus keskeisenä arviointimittarina
Yksi tärkeimmistä, mutta usein huomiotta jätetyistä indikaattoreistahehkutusuunivalinta on erän stabiilisuus.
Erän stabiilisuus viittaa siihen, kuinka johdonmukaisesti uuni pystyy toistamaan saman lämpötilan useiden jaksojen aikana.
Huono vakaus johtaa yleensä:
- epätasainen kovuus hehkutuksen jälkeen
- epätasainen raerakenne
- arvaamaton koneistuskäyttäytyminen
- lisääntynyt romun määrä loppupään prosesseissa
Teollisessa tuotannossa pienetkin erot erien välillä voivat kumuloitua merkittäviksi laatueroksi.

Uunin ilmakehän ohjaus teollisissa sovelluksissa
Hapettumisherkille materiaaleille uunin ilmakehästä tulee kriittinen säätötekijä.
Eri uunijärjestelmät käsittelevät ilmapiiriä eri tavoin:
- avo-ilmalämpöjärjestelmät luottavat epäsuoraan suojaukseen
- valvotun ilmakehän järjestelmät säätelevät kaasun koostumusta
- tyhjiöjärjestelmät poistavat hapen kokonaan
Tämä ero vaikuttaa suoraan pinnan laatuun, erityisesti ruostumattoman teräksen ja metalliseosten käsittelyssä.
Teollisista lämpökäsittelyjärjestelmistä valitaan usein tyhjiö{0}}pohjaiset kokoonpanot, kun pinnan eheys on tärkeämpää kuin tuotantonopeus.
Rakenteelliset erot pystysuorassa ja suljetussa uunijärjestelmässä
Uunin geometrialla on suora vaikutus lämmön jakautumiseen ja tuotannon tehokkuuteen.
Pystysuuntaisia uunijärjestelmiä käytetään tyypillisesti:
- pitkät komponentit, jotka vaativat ripustettua lämmitystä
- eräsuuntautuneita{0}}tuotantoympäristöjä
- tilaa{0}}rajoitettu tehdasasettelu
Suljetut kammiojärjestelmät puolestaan tarjoavat:
- kontrolloidumpi sisäilmapiiri
- parempi eristyskyky
- vähentää lämpövuotoa pitkien jaksojen aikana
Nämä rakenteelliset erot määräävät usein, sopiiko uuni jatkuvaan vai erätuotantoon.
Sferoidoivan hehkutusuunin rooli materiaalin valmistelussa
A sferoidisoiva hehkutusuuni teollisuusteräksellepreparointia käytetään pääasiassa korkeahiilisten terästen karbidin morfologian muokkaamiseen.
Yleisen pehmeyden parantamisen sijaan sen tarkoituksena on optimoida materiaali jatkotyöstö- ja muovausprosesseihin.
Tämän tyyppistä uunia käytetään yleisesti:
- työkaluteräksen valmistus
- laakerikomponenttien valmistus
- lanka- ja tanko{0}}esikäsittelylinjoja
Tuotannon suunnittelussa pallomainen hehkutus asetetaan usein esi-työstövaiheeksi eikä lopulliseksi käsittelyprosessiksi.

Kuoppa-Uunien käyttäytyminen korkean-kuorman teollisuusympäristöissä
A pit{0}}tyyppinen hehkutusuuniraskaiden komponenttien käsittelyyn on rakenteellisesti suunniteltu suurten tai pitkänomaisten materiaalien pystysuoraan kuormitukseen.
Sen suorituskykyominaisuuksiin vaikuttavat voimakkaasti kuorman syvyys ja lämpökierto kammion sisällä.
Tyypillinen teollinen käyttö sisältää:
- akselin ja tangon lämpökäsittely
- taotut rakenneosat
- suuri erä teräksen käsittely
Pystykammiorakenteensa vuoksi lämmönsiirtokäyttäytyminen eroaa vaakasuuntaisista järjestelmistä, etenkin syvässä{0}}kuormituksessa, jossa lämpögradientteja on hallittava huolellisesti.
Tyhjiöuunien rooli arvokkaissa{0}}valmistusketjuissa
A tyhjiöhehkutusuuni käytetään ensisijaisesti ympäristöissä, joissa saastumisen hallinta on kriittistä.
Poistamalla happea ja reaktiivisia kaasuja se mahdollistaa metallien käsittelyn ilman pinnan hapettumista tai kalkkikiven muodostumista.
Tämä tekee siitä sopivan:
- ilmailu-{0}}seoksia
- tarkkuusmekaaniset osat
- erittäin{0}}puhtaat ruostumattomat teräsosat
- kehittyneitä teknisiä materiaaleja
Monissa teollisuusketjuissa tyhjiöhehkutusta ei valita volyymitehokkuuden vuoksi, vaan laadunvarmistuksen johdonmukaisuuden vuoksi.
Energiakäyttäytymisen ja lämpötehokkuuden erot
Hehkutusjärjestelmien energiankulutusta ei määrää ainoastaan uunin koko, vaan myös se, kuinka lämpöä säilytetään ja käytetään uudelleen järjestelmässä.
Keskeisiä tehokkuuteen{0}} liittyviä tekijöitä ovat:
- lämpöeristyksen paksuus ja koostumus
- lämmöntalteenottokäyttäytyminen latausjaksojen jälkeen
- kammion tiivistyskyky
- lämpöhäviö lepotilassa
Uunit, joilla on huono lämmönkesto, vaativat pidempiä lämmitysjaksoja, mikä lisää syklin kokonaiskustannuksia, vaikka nimellisteho olisi sama.