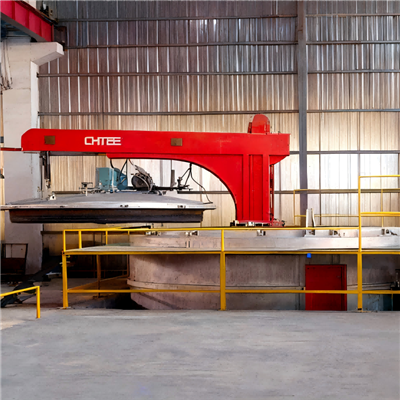
Hehkutus ja karkaisu ovat kaksi yleistä lämpökäsittelyprosessia, joita käytetään muuttamaan metallien mikrorakennetta ja mekaanisia ominaisuuksia. Molemmat vaativat säädeltyä lämmitystä ja jäähdytystä, mutta niitä käytetään erilaisiin metallurgisiin tarkoituksiin.
Anhehkutusuunikäytetään yleensä vähentämään kovuutta, lieventämään jäännösjännitystä, parantamaan työstettävyyttä, jalostamaan tai homogenisoimaan mikrorakennetta ja valmistamaan materiaalia myöhempää käsittelyä varten. Asammutusuunikäytetään, kun prosessi vaatii nopeaa jäähdytystä kuumentamisen jälkeen kovuuden ja lujuuden lisäämiseksi tai erityisen kovetetun rakenteen kehittämiseksi.
Teollisuuden lämpökäsittelylaitteita valitseville valmistajille keskeinen kysymys ei ole pelkästään se, mikä uuni on sopivampi. Uunin tulee vastatamateriaali, vaadittu mikrorakenne, lämpökäsittelyprosessi, tuotantomäärä, työkappaleen geometria, ilmakehän vaatimukset ja loppupään toiminta.
Hehkutusuuni vs karkaisuuuni yhdellä silmäyksellä
| Tuote | Hehkutusuuni | Karkaisuuuni |
|---|---|---|
| Päätarkoitus | Vähennä kovuutta, lievitä jännitystä, paranna työstettävyyttä ja säädä mikrorakennetta | Lisää kovuutta ja lujuutta säädellyllä lämmityksellä ja nopealla jäähdytyksellä |
| Jäähdytysmenetelmä | Hallittu tai hidas jäähdytys | Nopea jäähdytys öljyssä, vedessä, kaasussa tai muussa valitussa väliaineessa |
| Tyypillisiä materiaaleja | Hiiliteräs, seosteräs, laakeriteräs, valssitangot ja muut metallimateriaalit | Hiiliteräs, seosteräs, kiinnikkeet, hammaspyörät, akselit, laakerikomponentit ja muut karkaistuvat osat |
| Tyypillisiä prosesseja | Pehmeä hehkutus, sferoidoiva hehkutus, stressin lievitys | Karkaisu, hiiletys ja karkaisu, karkaisu ja karkaisu |
| Tuotantotila | Erä tai jatkuva materiaalista ja tuotteesta riippuen | Erä tai jatkuva tuotantomäärän ja osan geometrian mukaan |
| Yhteiset varusteet | Kaivouuni, kaivo-tyyppinen uuni, kellouuni, rullauuniuuni, tyhjiöhehkutusuuni | Jatkuva sammutusuuni, hihna{0}}tyyppinen karkaisuuuni, tyhjiökarkaisuuuni ja muut sammutusjärjestelmät |
Tärkein ero onlämpösyklin tarkoitus. Hehkutuksessa käytetään normaalisti hallittua jäähdytystä pehmeämmän tai vakaamman materiaalin kunnon saavuttamiseksi, kun taas karkaisussa käytetään nopeaa jäähdytystä kovemman rakenteen saamiseksi.
Mitä hehkutusuuni tekee?
Hehkutusuuni lämmittää metallin valvottuun lämpötilaan, pitää sen tietyn ajan ja jäähdyttää sitten sopivalla nopeudella. Tavoitteena on muuttaa materiaalin sisäistä rakennetta ja mekaanisia ominaisuuksia mieluummin kuin vain lämmittää sitä.
Yleisiä syitä hehkutukseen ovat:
- Vähentää kovuutta ja parantaa työstettävyyttä
- Muovauksen, hitsauksen, koneistuksen tai muiden prosessien jäännösjännityksen poistaminen
- Parantaa taipuisuutta ja plastisuutta
- Raerakenteen säätäminen
- Materiaalirakenteen homogenointi
Teräksen valmistelu myöhempää työstöä tai lämpökäsittelyä varten
Nämä toiminnot tekevät hehkutuksesta erityisen tärkeän teräslangalle, keloille, kiinnitysmateriaaleille, laakeriteräksille, autokomponenteille ja muille metallituotteille, jotka vaativat hallittuja materiaaliominaisuuksia.
Kela- ja suuri{0}}eräkäsittelyssä aKaivo-tyyppihehkutusuunivoi tarjota pystysuoran kuormituksen ja kontrolloidun ilmakehän käsittelyn. CHTEE:n kaivo-

Mitä sammutusuuni tekee?
Karkaisuuuni lämmittää työkappaleen karkaisun tai muun määrätyn lämpökäsittelyprosessin vaatimaan lämpötilaan ja siirtää sitten materiaalin ohjattuun jäähdytysvaiheeseen.
Nopea jäähdytysvaihe on sammutuksen määrittävä ominaisuus. Se muuttaa teräksen mikrorakennetta ja voi merkittävästi lisätä kovuutta ja lujuutta.
Teollisia sammutusjärjestelmiä käytetään yleisesti:
- Pultit, mutterit ja muut kiinnikkeet
- Autojen vaihteistot ja vaihteistokomponentit
- Akselit ja mekaaniset komponentit
- Laakerikomponentit
- Pienet ja keskikokoiset metalliosat
Hiiletystä, karkaisua ja karkaisua vaativat komponentit
Suurten{0}}volyymien tuotantoa varten aJatkuva tyyppinen hiilettävä karkaisuuuni voi yhdistää lämmityksen, hiiletyksen, karkaisun ja karkaisun jatkuvassa tuotantolinjassa. CHTEE:n jatkuva järjestelmä käyttää säädeltyä ilmakehää lämmitystä ja öljyn sammutusjärjestelmää soveltuvissa tuotantoprosesseissa.

Suurin ero: Jäähdytysmenetelmä
Jäähdytys on yksi selkeimmistä eroista hehkutuksen ja sammutuksen välillä.
Hehkutus edellyttää jäähdytysvaiheen ohjaamista materiaalin ja kohteen mikrorakenteen mukaan. Jäähdytysnopeus on osa prosessia eikä jälkikäteen.
Esimerkiksi pallomainen hehkutussykli voi vaatia kontrolloitua lämmitystä, liotusta ja jäähdytystä halutun karbidirakenteen saavuttamiseksi ja työstettävyyden parantamiseksi.
CHTEE:n hehkutuslaitteistossa käytetään konvektiolämmitystä ja kontrolloituja lämpösyklejä lämpötilan tasaisuuden parantamiseksi koko uunikuorman ajan.
Karkaisu tarkoituksella jäähdyttää kuumennetun materiaalin nopeasti valitun sammutusaineen läpi.
Sammutusaineella ja jäähdytysominaisuuksilla on suora vaikutus kovuuteen, vääntymiseen ja halkeiluriskiin. Oikea järjestelmä riippuu siis materiaalista, komponenttien geometriasta, vaaditusta kovuudesta ja valmistusprosessista.
Teollista tuotantoa varten uunin ja sammutusjärjestelmän on toimittava yhtenä prosessina. Pelkkä lämmityslämpötila ei ratkaise lopputulosta.
Hehkutus vs. sammutus: Erilaiset metallurgiset tavoitteet
Molemmat prosessit voivat myös esiintyä samalla valmistusreitillä.
Teräskomponentti voidaan ensin hehkuttaa työstettävyyden parantamiseksi tai sen rakenteen valmistelemiseksi. Koneistuksen jälkeen sama komponentti voidaan myöhemmin kovettaa ja karkaista vaadittujen mekaanisten ominaisuuksien saavuttamiseksi.
Tämä on yleistä tuotannossa:
Kiinnikkeet:Valssilanka tai muotoillut komponentit saattavat vaatia pallomaista tai pehmeää hehkutusta ennen muotoilua ja koneistusta, mitä seuraa tarvittaessa karkaisu ja karkaisu.
Auton osat:hammaspyörät, akselit ja muut komponentit voivat vaatia erilaisia lämpökäsittelyvaiheita toiminnallisista vaatimuksistaan riippuen.
Laakerikomponentit:laakeriteräkset voivat vaatia sferoidisoivaa hehkutusta ennen koneistusta, jota seuraa karkaisu ja karkaisu.
Valmistajat voivat tarkistaa toimialakohtaiset{0}laitteetKiinnikkeiden lämpökäsittelyratkaisut ,Autojen lämpökäsittelyratkaisut jaLaakereiden lämpökäsittelyuuniratkaisut todellisen komponentin ja prosessin mukaan.
Milloin sinun pitäisi käyttää hehkutusuunia?
Hehkutusuunia harkitaan yleensä silloin, kun tuotantoprosessi vaatii pehmeämmän, koneistettavamman tai rakenteellisesti vakaamman materiaalitilan.
Tyypillisiä esimerkkejä ovat:
Liian kovaa tai sopimattoman mikrorakenteen omaavaa terästä voi olla vaikea työstää jatkuvasti. Hehkutus voi vähentää kovuutta ja parantaa työstettävyyttä.
Kylmätyöstö voi aiheuttaa jäännösjännitystä ja muuttaa materiaalin rakennetta. Jännitys-poisto tai muut hehkutusprosessit voivat auttaa stabiloimaan materiaalia ennen myöhempiä toimenpiteitä.
Suuria määriä valssilankaa tai kelamateriaalia voidaan käsitellä erä{0}}tyyppisissä uuneissa. Pystysuora kuoppa- tai kaivo-tyyppinen uuni sopii erityisen hyvin, kun tuotannon layout vaatii pystykuormitusta.
Hehkutusta voidaan käyttää myös valmisteluvaiheena ennen toista lämpöprosessia. Tarvittava työkierto riippuu teräslaadusta ja lopullisista mekaanisista ominaisuuksista.
Milloin tulisi käyttää sammutusuunia?
Karkaisuuuni on sopiva, kun komponentti vaatii karkaisuprosessin ja nopea jäähdytys on osa määritettyä lämpökäsittelyjaksoa.
Tyypillisiä sovelluksia ovat:
Pultit, ruuvit ja mutterit saattavat vaatia hiiletystä, karkaisua, karkaisua ja karkaisua, jotta pinnan ja ytimen ominaisuudet vaaditaan.
A Hihnatyyppinen sammutusuuni autojen kiinnittimille voidaan käyttää, kun komponenttien koko ja tuotantovaatimukset sopivat jatkuvaan hihna{0}}tyyppiseen prosessiin.
Hammaspyörät, akselit ja muut voimansiirron osat vaativat usein kontrolloituja karkaisu- ja karkaisuprosesseja.
Tätä sovellusta varten aHihnatyyppinen sammutusuuni voimansiirron osille voidaan integroida teolliseen lämpökäsittelyn tuotantolinjaan.
Laakerikomponentit vaativat tarkasti kontrolloitua lämpökäsittelyä, koska kovuus, mittapysyvyys ja mikrorakenne liittyvät läheisesti huoltoon.
A Hihna{0}}tyyppinen karkaisuuuni laakerikomponenteilleon yksi laitevaihtoehto sopivien laakerikomponenttien jatkuvaan käsittelyyn.
Hehkutusuuni vs. karkaisuuuni: kumpi sopii tuotantoosi?
Laitevalinta tulee aloittaa vaaditusta lämpökäsittelyn tuloksesta eikä uunin nimestä.
Harkitse näitä tekijöitä:
1. Vaadittu kovuus
Jos prosessin on vähennettävä kovuutta ja parannettava työstettävyyttä, hehkutus voi olla tarkoituksenmukaista.
Jos prosessi vaatii huomattavasti kovuuden lisäämistä nopean jäähdytyksen ansiosta, on harkittava sammuttamista.
2. Vaadittu mikrorakenne
Eri teräslajit vaativat erilaisia lämpösyklejä. Pallomainen hehkutus, pehmeä hehkutus, jännityksen lievitys, kovettaminen ja karburointi{1}} eivät ole keskenään vaihdettavissa olevia prosesseja.
3. Työkappaleen koko ja muoto
Suuret kelat, pitkät akselit ja raskaat erät voivat vaatia erilaisen uunikokoonpanon kuin pienet kiinnikkeet tai hammaspyörät.
Pystysuorat kuoppa-uunit ovat hyödyllisiä tietyissä kierukka- ja suurissa{0}}eräsovelluksissa, kun taas jatkuvatoimisia hihna-uuneja käytetään yleensä pienempiin osiin{1}}suuren volyymin tuotannossa. Esimerkiksi CHTEE:n hyvin-tyyppinen hehkutusuuni on suunniteltu pystysuoraan lastaukseen ja eräkäsittelyyn.
4. Tuotantomäärä
Panosuunit tarjoavat joustavuutta erilaisille kuormille ja tuotantoaikatauluille.
Jatkuvat uunit sopivat paremmin, kun osat kulkevat määrätyn lämmitys-, käsittely-, sammutus- ja karkaisuvaiheiden läpi tasaisella tuotantonopeudella.
5. Ilmakehän vaatimukset
Ilmakehän hallinta tulee tärkeäksi, kun hapettumista, hiilenpoistoa tai pinnan kuntoa on valvottava.
CHTEE:n pystyhehkutusuuni käyttää typen suojaavaa ilmakehäteknologiaa hapettumisen ja hiilenpoiston vähentämiseksi prosessoinnin aikana.
Voidaanko hehkutusta ja sammutusta käyttää samassa tuotantolinjassa?
Kyllä. Ne ovat erilaisia prosesseja, mutta ne voivat olla osa samaa yleistä lämpökäsittelyreittiä.
Tyypillinen valmistusjärjestys voi näyttää tältä:
Raaka-aine → Hehkutus → Muovaus/työstö → Hiiletys tai karkaisu → Karkaisu → Karkaisu → Tarkastus
Todellinen järjestys riippuu materiaalista, komponenttien suunnittelusta ja vaadituista mekaanisista ominaisuuksista.
Esimerkiksi kiinnittimien valmistaja voi käyttää hehkutusta valssilangan valmistelemiseksi muovausta varten ja käyttää myöhemmin jatkuvaa hiiletys-, karkaisu- ja karkaisulaitteistoa valmiille kiinnikkeelle.
Tästä syystä teollisuusuunin valinnan tulee perustuatäydellinen lämpökäsittelyprosessisen sijaan, että valitsisit laitteita vain uunityypin mukaan.
Hehkutus- ja karkaisuuunien valinta teollisuusprojekteihin
Teollisuusuuniprojektissa laitespesifikaatiossa on yleensä otettava huomioon:
- Materiaaliluokka
- Osan mitat ja paino
- Tavoite kovuus tai mekaaniset ominaisuudet
- Vaadittu lämpökäsittelyprosessi
- Eräkoko tai tuntikohtainen tuotantokapasiteetti
- Lämmityslämpötila ja pitoaika
- Jäähdytysvaatimukset
- Uunin tunnelma
- Lastaus- ja purkutapa
- Automaatiovaatimukset
- Työpajan ulkoasu
- Energian lähde
CHTEE tarjoaaTeollisuuden lämpökäsittelyuunien valmistaja palvelut, jotka kattavat hehkutusuunit, sammutusuunit, tyhjiöuunit ja räätälöidyt lämpökäsittelyjärjestelmät.
Yrityksen hehkutuslaitteiden valikoima sisältää kaivo{0}}- ja pystysuorat uunikokoonpanot, kuten teräsvalssikelat, kiinnikkeet, laakeriteräkset ja autokomponentit.