Anhehkutusuunikäytetään metallin lämmittämiseen valvottuun lämpötilaan, sen pitämiseen tietyn ajan ja sitten sen jäähdyttämiseen valvotuissa olosuhteissa. Tarkoituksena on muuttaa materiaalin sisäistä rakennetta ja mekaanisia ominaisuuksia mieluummin kuin vain nostaa sen lämpötilaa.
Teollisessa tuotannossa hehkutusta voidaan käyttää metallin pehmentämiseen, kovuuden vähentämiseen, sitkeyden parantamiseen, jäännösjännityksen lievittämiseen, mikrorakenteen jalostukseen tai säätämiseen sekä komponenttien valmistukseen myöhempää työstöä tai muotoilua varten.
Eri materiaalit ja tuotantoprosessit vaativat erilaisia hehkutussyklejä. Uunin suunnittelun on siksi vastattava materiaalia, työkappaleen mittoja, eräkokoa, ilmakehän vaatimuksia ja jäähdytysmenetelmää.
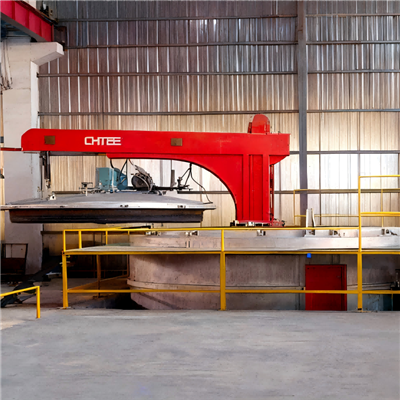
Valmistajille, jotka käsittelevät keloja, teräskomponentteja, kiinnikkeitä, takeita tai muita suuria eriä, aKaivo-tyyppihehkutusuunitarjoaa pystysuoran eräkäsittelyn{0}}hallitun lämmityksen, ilmakehän hallinnan ja jäähdytyksen.

Mitä hehkutusuuni tekee?
Hehkutusuunin päätehtävä on tarjota hallitut lämmitys-, liotus- ja jäähdytysolosuhteet metallin lämpökäsittelyprosessille.
Tyypillinen hehkutussykli koostuu kolmesta perusvaiheesta:
Lämmitys → Liotus → Ohjattu jäähdytys
Kuumennuksen aikana työkappale saatetaan vaadittuun prosessilämpötilaan. Liotusvaihe pitää materiaalin tässä lämpötilassa riittävän pitkään vaadittujen metallurgisten muutosten tapahtumiseksi. Jäähdytysvaihe noudattaa sitten säädeltyä nopeutta, joka on sopiva valitulle hehkutusprosessille.
Tarkka lämpötila ja kierto riippuvat materiaalista ja aiotusta tuloksesta.
Esimerkiksi hehkutusta voidaan käyttää valun, takomisen, valssauksen, hitsauksen tai koneistuksen jälkeen materiaalin kunnon muuttamiseksi ennen seuraavaa valmistusoperaatiota.
Mihin hehkutusta käytetään?
Hehkutus voi palvella useita eri tarkoituksia metallin käsittelyssä.
1. Kovuuden vähentäminen
Jotkin valmistusprosessit jättävät teräksen tai muiden metallien kovemmaksi kuin mitä seuraavaan toimenpiteeseen tarvitaan. Hehkutus voi vähentää kovuutta ja tehdä materiaalista helpompaa koneistaa, leikata, muotoilla tai muuten käsitellä.
Tämä on erityisen tärkeää silloin, kun komponentti tarvitsee lisätyöstöä takomisen, valssauksen tai muiden muovausoperaatioiden jälkeen.
2. Muovuttavuuden ja plastisuuden parantaminen
Hehkutus voi parantaa materiaalin kykyä muotoutua ilman halkeilua. Tämä tekee prosessista hyödyllisen komponenteille, jotka käyvät läpi lisämuovauksen tai mekaanisen käsittelyn.
3. Jäännösstressin lievitys
Valu, hitsaus, taonta, koneistus ja kylmämuokkaus voivat aiheuttaa metalliosiin jäännösjännitystä.
Sopiva jännityksenpoisto{0}}hehkutussykli voi vähentää näitä sisäisiä jännityksiä ja auttaa stabiloimaan materiaalia ennen myöhempää käsittelyä tai huoltoa.
4. Mikrorakenteen säätäminen
Hehkutusta käytetään myös tietyn metallurgisen rakenteen saamiseksi.
Materiaalista ja prosessista riippuen valmistajat voivat käyttää sferoidisoivaa hehkutusta, pehmeää hehkutusta tai isotermistä hehkutusta vaaditun materiaalin kunnon saavuttamiseksi.
5. Prosessoitavuuden parantaminen
Valmistajille hehkutus ei useinkaan ole viimeinen käsittely. Se voi olla valmisteluvaihe ennen koneistusta, muotoilua, piirtämistä, leikkaamista tai muuta lämpökäsittelyprosessia.
Tarvittava uuni tulee siksi valita sen mukaan, mitä tapahtuu ennen ja jälkeen hehkutuksen.
Mitä hehkutusprosesseja teollisuusuuni voi suorittaa?
Erilaisia hehkutusprosesseja käytetään erilaisiin materiaali- ja tuotantovaatimuksiin.
1. Spheroidizing hehkutus
Pallohehkutusta käytetään yleisesti sopiville teräksille, kun vaaditaan pehmeämpää ja koneistettavampaa rakennetta.
Se on erityisen tärkeä sovelluksissa, jotka sisältävät laakeriterästä, kiinnikkeitä ja muita komponentteja, jotka vaativat myöhempää muovausta tai koneistusta.
Hallittu lämmitys- ja jäähdytyskierto on tärkeä, koska tuloksena oleva mikrorakenne riippuu voimakkaasti prosessin olosuhteista.
2. Pehmeä hehkutus
Pehmeää hehkutusta käytetään, kun kovuuden vähentäminen ja työstettävyyden parantaminen ovat tärkeitä tavoitteita.
Sitä voidaan soveltaa teräsmateriaaleihin, jotka on valmisteltava työstöä tai muita valmistustoimenpiteitä varten.
3. Isoterminen hehkutus
Isoterminen hehkutus käyttää kontrolloitua lämpösykliä, jossa materiaali jäähdytetään määrättyyn lämpötilaan ja pidetään tietyn ajan.
Tämä lähestymistapa voi tarjota kontrolloidumman muutoksen kuin rajoittamaton jäähdytys.
4.Stressin lievitys
Jännitys-hehkutus keskittyy aiempien valmistustoimintojen aikana syntyneiden jäännösjännitysten vähentämiseen.
Sitä harkitaan yleisesti komponenteille, jotka ovat kokeneet hitsauksen, koneistuksen, muovauksen tai muut prosessit, jotka voivat jättää sisäisen jännityksen.
Sopiva prosessi riippuu materiaalista, komponenttien geometriasta ja vaaditusta loppukunnosta.
Mitä materiaaleja voidaan käsitellä hehkutusuunissa?
Teollista hehkutusuunia voidaan käyttää useille metallimateriaaleille, mutta todellinen soveltuvuus riippuu materiaalilaadusta ja vaaditusta lämpösyklistä.
Tyypillisiä sovelluksia ovat:
- Hiiliterästä
- Seostettu teräs
- Laakeri terästä
- Teräslanka
- Taotut komponentit
- Metalliset kelat
- Kiinnitysmateriaalit
Muut teräsosat, jotka vaativat kontrolloitua hehkutusta
Materiaaliluokka tulee ilmoittaa uunin valmistajalle ennen laitevalintaa.
Uunia ei voida valita pelkästään sanan "hehkutus" perusteella. Vaadittu prosessilämpötila, pitoaika, ilmakehä, jäähdytysnopeus, kuorman paino ja materiaalirakenne vaikuttavat kaikki laitteen kokoonpanoon.
Miksi ilmakehän hallinta on tärkeää hehkutuksen aikana?
Pinnan laatu on tärkeä näkökohta pitkien lämpökäsittelyjaksojen aikana.
Kun terästä kuumennetaan korkeissa lämpötiloissa, hapelle altistuminen voi aiheuttaa hapettumista ja kalkkikiven muodostumista. Hiilenpoisto voi tulla huolenaiheeksi myös silloin, kun prosessin ilmakehää ei valvota kunnolla.
Tästä syystä teollisissa hehkutusuuneissa voidaan käyttää suojaavaa tai valvottua ilmakehää vähentämään ei-toivottuja reaktioita materiaalin pinnalla.
CHTEE-kaivo{0}}tyyppisessä hehkutusuunissa käytetään metanolin hajotus- ja typpiatmosfäärijärjestelmää sekä hiilenpoiston ohjaus. Sen tuotekokoonpano on suunniteltu käsittelemään ongelmia, kuten pinnan hapettuminen, epävakaa hiilenpoisto, lämpötilan epäjohdonmukaisuus ja erävaihtelut.
Valmistajille, joilla pinnan kunto on tärkeä, ilmakehän säätöä tulisi harkita yhdessä uunin lämpötilan säädön kanssa sen sijaan, että sitä käsiteltäisiin erillisenä asiana.
Miksi lämpötilan tasaisuus on tärkeää hehkutuksessa?
Hehkutusjaksot voivat sisältää pitkiä lämmitys- ja pitojaksoja, joten lämpötilan tasaisuus koko kuorman ajan on tärkeää.
Jos erän eri alueet saavat merkittävästi erilaisia lämpöolosuhteita, tuloksena oleva materiaalirakenne ja kovuus voivat vaihdella kuorman osista toiseen.
Uunin rakenne, lämmitysjärjestely, ilmankierto, eristys ja ohjausjärjestelmä vaikuttavat kaikki lämpötilan jakautumiseen.
CHTEE-kaivo{0}}tyyppisessä uunissa käytetään pystysuoraa sylinterimäistä rakennetta ja konvektio{1}}perustaista lämmitystä. Vahva konvektiopuhallin kierrättää ilmaa uunin sisällä parantaakseen lämmön jakautumista kuorman sisä- ja ulkoosan välillä.
Tämä rakenne on erityisen tärkeä kelojen ja pystysuoraan kuormitettujen komponenttien eräkäsittelyssä.
Kuinka kaivon{0}}hehkutusuuni toimii?
Kaivo-tyyppisessä hehkutusuunissa käytetään pystysuoraa kammiota, jossa työkappaleet ladataan ylhäältä.
Tyypillinen toimintajärjestys on:
1. Ladataan
Materiaali asetetaan uunikammioon sopivalla nostolaitteella.
2. Uunin sulkeminen
Uunin kansi asetetaan ja kammio tiivistetään käyttövaatimusten mukaisesti.
3. Lämmitys
Lämmitysjärjestelmä nostaa lämpötilaa ohjelmoidun hehkutusjakson mukaisesti.
4. Liotus
Kuorma pysyy vaaditussa lämpötilassa määritellyn pitoajan.
5. Ohjattu jäähdytys
Materiaali jäähdytetään valitun prosessin mukaisesti.
6. Purkaminen
Vaaditun jäähdytysvaiheen jälkeen käsitelty materiaali poistetaan uunista.
Tämä pystysuora kokoonpano soveltuu erityisen hyvin kelojen ja komponenttien eräkäsittelyyn, kun nosturilla kuormaus on käytännöllistä.
Mitkä ovat kaivon{0}}hehkutusuunin edut?
Uunin rakenne tarjoaa useita käytännön etuja erähehkutussovelluksiin.
1.Pystysuuntainen lataus suurille erille
Kuoppa{0}}tyylinen kammio mahdollistaa materiaalien lataamisen pystysuunnassa, joten se sopii tietyille keloille ja komponenttierille.
CHTEE:n julkaisemat sähkölämmitysmallit vaihtelevat 4- tonnin maksimilatauskapasiteetista 32 tonniin, kun taas sen maakaasumallien enimmäislatauskapasiteetti vaihtelee 16 tonnin ja 36 tonnin välillä. Sopiva kapasiteetti riippuu todellisesta työkappaleesta ja tuotantovaatimuksista.
2.Konvektioon-perustuva lämmönjako
Vahva sisäinen kierto auttaa jakamaan lämpöä kuorman läpi.
Tämä on tärkeää, kun käsitellään suurta erää, jossa lämpötilan on pysyttävä tasaisena uunikammion eri alueilla.
3. Hallittu ilmapiiri
Hallittu ilmakehä voi auttaa rajoittamaan hapettumista ja hiilenpoistoa pitkien lämmitysjaksojen aikana.
Tämä on erityisen tärkeää silloin, kun pinnan kunto on osa vaadittua laatustandardia.
4. Eräkäsittely
Toisin kuin jatkuvatoimisissa uuneissa, hyvin{0}}tyyppinen hehkutusuuni on suunniteltu panoskäsittelyyn. Tästä voi olla hyötyä, kun tuotantoon liittyy suuria määriä keloja tai komponentteja, joita käsitellään yhdessä.
Mitkä teollisuudenalat käyttävät teollisia hehkutusuuneja?
Hehkutuslaitteita käytetään useilla{0}}metallinjalostusteollisuuden aloilla.
1. Autojen osat
Autovalmistajat ja -toimittajat käyttävät hehkutusta sopiville teräskomponenteille, jotka vaativat hallittua kovuutta, työstettävyyttä tai mikrorakennetta ennen seuraavia valmistusvaiheita.
2. Kiinnikkeiden valmistus
Kiinnikkeet saattavat vaatia hehkutusta ennen muotoilua, koneistusta tai muita lämpökäsittelyprosesseja. Sferoidointi ja pehmeä hehkutus ovat erityisen tärkeitä tietyille kiinnitysmateriaaleille.
3.Aerospace-komponentit
Ilmailu- ja avaruusteollisuudessa käytettävät metalliosat voivat vaatia tarkasti kontrolloitua lämpökäsittelyä tietyn materiaalikunnon saavuttamiseksi.
4. Teräslankojen ja kelojen käsittely
Kelat ja valssilanka sopivat hyvin panosuunikokoonpanoihin, kun suuria määriä materiaalia on läpäistävä kontrolloitu hehkutusjakso.
5. Takominen
Taotut komponentit voidaan hehkuttaa kovuuden vähentämiseksi, jännityksen lievittämiseksi ja materiaalin valmistelemiseksi koneistusta tai myöhempää lämpökäsittelyä varten.
Kuinka valitset oikean hehkutusuunin?
Hehkutusuunin valinta tulisi aloittaa tuotantoprosessista eikä pelkästään uunin kapasiteetista.
1. Tunnista materiaali
Anna tarkka materiaaliluokka ja nykyinen materiaalin kunto.
Eri teräkset voivat vaatia erilaisia hehkutuslämpötiloja ja jäähdytysjaksoja.
2. Määritä hehkutusprosessi
Määritä, onko vaatimus:
- Sferoidoiva hehkutus
- Pehmeä hehkutus
- Isoterminen hehkutus
- Stressin lievitys
- Toinen kontrolloitu hehkutusprosessi
3. Laske eräkuorma
Määritä tarvittava kuorma jaksoa kohden sen sijaan, että valitset uunin pelkästään enimmäiskapasiteetin perusteella.
Esimerkiksi CHTEE:n julkaisemat kaivo{0}}tyyppiset sähköuunikokoonpanot kattavat enimmäislatauskapasiteetin 4T–32T.
4. Tarkista työkappaleen mitat
Lataushalkaisija, korkeus, käämin mitat, komponenttien geometria ja käytettävissä olevat nostolaitteet vaikuttavat kaikki uunikammion suunnitteluun.
5. Harkitse ilmakehän vaatimuksia
Jos hapettuminen, hiilenpoisto tai pinnan laatu ovat tärkeitä, uunissa tulee olla sopiva ilmakehäjärjestelmä ja tiivistyskokoonpano.
6. Määritä jäähdytystarve
Jäähdytysnopeus vaikuttaa lopulliseen materiaalin kuntoon ja se tulee ottaa huomioon uunin konfiguraatiota määritettäessä.
7. Harkitse tehdasasettelua
Kaivo-tyyppinen uuni vaatii riittävän pystysuoran tilan lastausta ja purkamista varten. Nosturin korkeus ja työpajatila on siksi otettava huomioon laitteistoa suunniteltaessa.
Kaivo-tyyppihehkutusuunin tekniset tiedot
CHTEE:n kaivo{0}}tyyppinen hehkutusuuni on saatavilla eri kokoonpanoissa lämmitysmenetelmän ja eräkapasiteetin mukaan.
Sähkölämmitysmalleille julkaistut tekniset tiedot sisältävät:
| Malli | Tehoa | Suurin latauskapasiteetti | Latauskoko |
|---|---|---|---|
| TE-A-MH-E-100/200 | 145 kW | 4T | φ1000 * H2000 |
| TE-A-MH-E-180/240 | 200 kW | 8T | φ1800 * H2400 |
| TE-A-MH-E-240/240 | 320 kW | 16T | φ2400 * H2400 |
| TE-A-MH-E-280/240 | 420 kW | 20T | φ2800 * H2400 |
| TE-A-MH-E-320/240 | 460 kW | 24T | φ3200 * H2400 |
| TE-A-MH-E-360/240 | 520 kW | 28T | φ3600 * H2400 |
| TE-A-MH-E-360/340 | 580 kW | 32T | φ3600 * H3400 |
Saatavilla on myös maakaasulämmityskokoonpanoja, joiden enimmäislatauskapasiteetti on 16 T - 36 T.
Nämä tekniset tiedot ovat vertailukonfiguraatioita. Uunin lopulliset mitat ja kapasiteetti tulee määrittää todellisen materiaalin, erän painon, prosessisyklin ja työpajan olosuhteiden perusteella.
Miksi työskennellä CHTEE:n kanssa teollisten hehkutuslaitteiden kanssa?
CHTEE valmistaa teollisia lämpökäsittelyuuneja, mukaan lukien hehkutusuuneja, karkaisuuuneja, karkaisuuuneja ja räätälöityjä laitteita.
Yritys tarjoaa hyvin{0}}tyyppisiä hehkutusuunikokoonpanoja kelojen, komponenttien ja seosmateriaalien eräkäsittelyyn. Sen julkaistuja sovelluksia ovat autojen kiinnikkeet, ilmailu- ja avaruusteollisuuden metallikomponentit, rautateiden kiinnitysjärjestelmät, voimalaitteiden osat ja teräsvalssirullat.
Valmistajille, jotka suunnittelevat uutta hehkutuslinjaa tai korvaavat olemassa olevia laitteita,CHTEE:n kaivo{0}}tyyppihehkutusuunivoidaan konfiguroida vaaditun eräkapasiteetin, lämmitysmenetelmän, ilmakehän ja prosessiolosuhteiden mukaan.
CHTEE ilmoittaa myös, että se tarjoaa asennusohjeita, käyttöönottoa, koulutusta ja teknistä tukea uunilaitteilleen.